
FD-B6L J1/J2/J3 均为 RV-E 系列摆线减速机,J3 属于重载大关节,故障典型:过载报警、异响、温升高、漏油、背隙变大、定位漂移、卡死无法转动;优先区分润滑保养可修复 和 内部机械损坏必须更换总成 两种场景
一、第一步:故障初步定位(不用拆机器,先区分是否减速机本体损坏)
常见报警代码
0052(编码器位置丢失)、伺服过载、速度偏差过大、E 系列伺服报警。
现场简易排查顺序
安全:T1 示教模式,降低速度≤25%,清理干涉,加装大臂机械支撑(防止自重下坠)
排除外部干扰:护罩摩擦、线缆拉扯、底座螺栓松动、工装偏心碰撞、刹车未完全松开、电机联轴器损坏
单轴 JOG 测试:轴模式单独动 J3,感受阻力是否均匀,听诊有无周期性咔咔 / 沙沙异响
测温:空载运行后壳体温度,正常一般<60℃,持续超过 70℃属于异常
润滑检查:放油口取样旧脂,观察是否发黑、结块、大量金属粉末(铁粉代表 RV 摆线轮 / 针齿磨损)
千分表检测 J3 反向背隙:背隙明显变大(>0.2mm)基本判定内部磨损,无法维修,只能更换减速机总成
可保养修复类:单纯润滑脂老化、油封漏油、加注过量内部憋压, 必须更换总成类:RV 摆线轮点蚀、断齿、针齿壳磨损、轴承剥落、内部卡死、大量金属碎屑
二、方案 A:轻度故障(油脂老化、漏油)—— 换润滑脂 + 更换油封密封
前提:无明显异响、背隙正常、无大量金属粉末
LOTO 上锁挂牌,整机断电,电容放电≥10min,做好机械防坠支撑
将 J3 摆至保养姿态:放油口朝下,注油口朝上
打开排油螺塞,完全排空旧润滑脂,低速往复摆动 J3 辅助排净
清洁油口、螺塞,更换全新垫圈;检查通气帽是否堵塞,清理或更换
使用 OTC 原厂指定润滑脂(料号:100-0624,MOLYWHITE RE NO.00 可替代,严禁混用其他油脂),手动计量油枪缓慢加注,禁止气动高压打油
加注完成,保持放油口微开,T1 低速往复摆动 J3 5–10 分钟排气泄压,再按标准扭矩锁紧螺塞
油封渗漏:拆卸端盖,使用专用套筒压装新油封,唇口朝向减速机内部,法兰薄涂乐泰 587 密封胶,对角分次拧紧螺栓
空载低速跑合 15–30min,检查温升、有无渗漏、异响;复核点位精度,完成系统备份
三、方案 B:减速机内部机械损坏(异响、卡死、背隙超标、大量铁屑)—— J3 减速机总成更换
【更换前准备】
整机系统完整备份,拍照记录 J3 当前关节坐标、各轴原点刻度
记号笔标记:电机与减速机输入轴对位标记、法兰装配定位线(防止装配错位,原点大幅偏移)
备件:FD-B6L J3 专用 RV 减速机总成、全新 O 型圈 / 油封、密封胶、原厂润滑脂、扭矩扳手、无尘布、异丙醇清洗剂
【拆卸步骤】
断电上锁挂牌,机械支撑固定大臂小臂,释放 J3 自重
拆除 J3 外部护罩,做好线缆保护,拍照记录动力线、编码器线插头
对角分次松开电机固定螺栓,分离伺服电机,保护编码器轴
松开减速机与臂体连接螺栓,使用专用拉马平稳拉出减速机,收集残留旧脂
彻底清洁安装法兰、轴颈,去除旧密封胶、毛刺;检查输出轴、键槽有无拉伤磨损
【装配要点(精度关键,极易返工)】
新减速机预装加注原厂润滑脂至标准油量
密封槽装入全新 O 型圈,法兰面薄涂耐油密封胶(不可厚涂,避免胶进入内部污染油脂)
对齐拆卸前定位标记,对准导向销就位,对角线分 2~3 次按规定扭矩锁紧螺栓(M8/M10 参考:M8 25–30N・m;M10 45–50N・m),禁止单边一次上紧,防止壳体变形漏油
对位标记对齐后回装伺服电机,恢复编码器线、动力线缆,布线无挤压干
常数设定
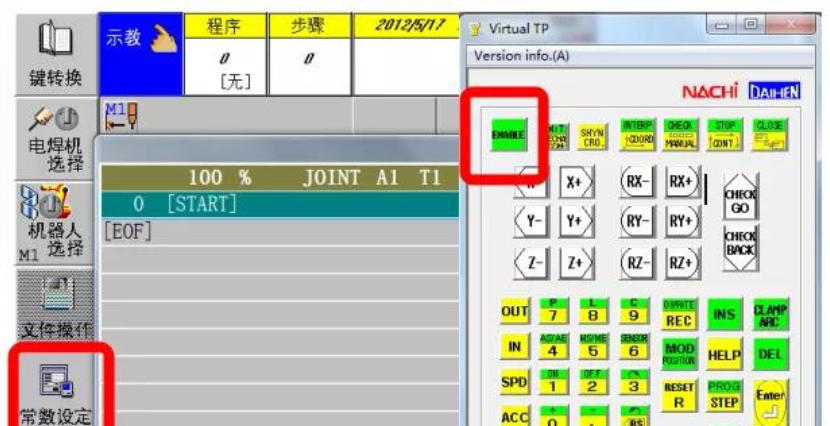
机械常数
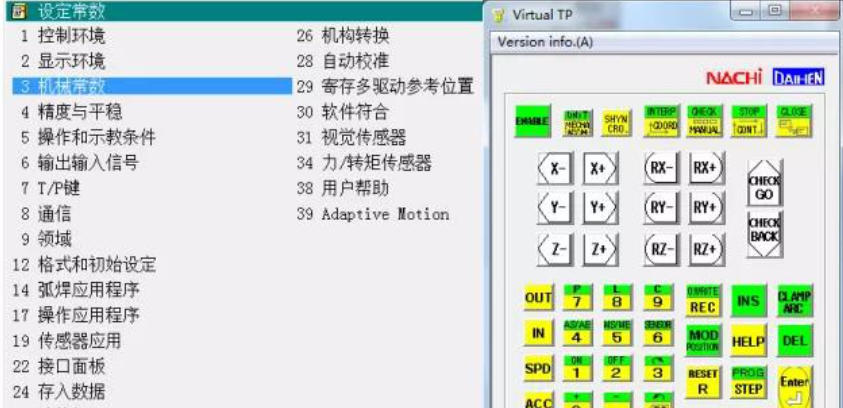
示教器切换为轴操作模式,手动将 J1~J6 全部对准本体机械零位三角刻度标记
登录高级用户:账号 R314,默认密码 12345
按住【使能 Enable】+ F5 → 常数设定 → 3 机械常数 → 4 编码器修正 → F9 编码器复位
只勾选 J3(按需选择,不建议全轴复位),F12 执行复位,报警 E0027 按 R 清除
整机断电重启,消除 0052 编码器丢失报警
千分表复测 J3 反向间隙,必要在伺服参数中做反向间隙补偿
空载低速跑合 → 50% 负载 → 80% 负载分段测试,监测温升、异响、定位精度
复核 TCP 工具坐标、原有示教点位,验证焊接轨迹无误,再次执行完整系统存档备份
四、高频故障避坑要点
不放油直接高压注脂 → 内部压力飙升,打爆油封,油脂窜入伺服电机烧机
不做定位标记直接拆装电机减速机 → 装配错位,原点偏差巨大,撞机风险极高
不同品牌润滑脂混用 → 油脂结胶,RV 摆线快速磨损报废
螺栓一次性蛮力拧紧 → 法兰变形,长期持续渗油
更换完减速机不做编码器复位 → 零点错乱,程序点位全部偏移
旧油封、O 型圈重复使用 → 短期再次漏油
五、后期预防性维护建议
常规工况:3000 小时 / 3 年更换润滑脂;焊接粉尘、三班重载工况缩短至 1500 小时 / 1 年;定期清理通气帽,每季度复紧关节螺栓,定期查看事件日志有无提前过载预警。
