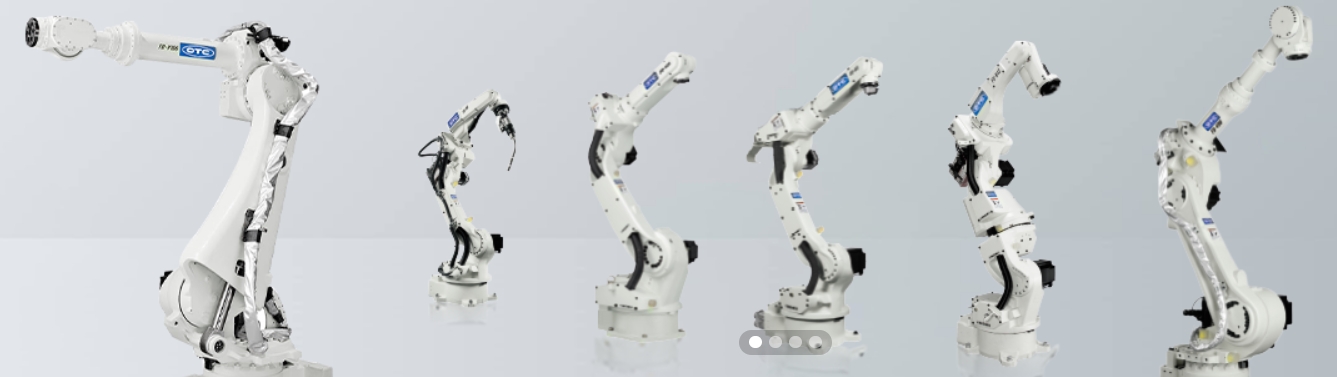

OTC 外部轴多用于弧焊变位机、地轨行走轴;电机主流是P50B 系列绝对值编码器伺服电机(少数老款旋变);由机器人控制柜内部伺服单元直接驱动,和本体轴共用系统;外部轴负载冲击、焊接飞溅、油污会比本体轴更恶劣,故障率相对更高。
一、日常点检(每班 / 每周)
1、外观与环境检查
清理电机外壳焊接飞溅、焊渣、粉尘;严禁高压水枪直接冲洗电机;飞溅堆积会造成散热变差,电机过热报警。
检查电机安装底座、电机‑减速机连接螺栓有无振动松动,按图纸规定扭矩复紧。
检查联轴器:弹性联轴器橡胶块有无开裂、挤压碎块;刚性联轴器螺丝防松胶是否完好;同轴度超标会加速电机轴承损坏、原点漂移。
2、电缆与航空插头(OTC 外部轴故障高发点)
动力线、编码器信号线,检查拖链内外皮磨损、弯折;反复运动位置重点看。
拔下航插,检查插针氧化、发黑、弯针;焊渣油污进入插头是原点丢失、伺服报警 A5010/E0021 的主要诱因。
屏蔽层接地可靠;信号线尽量不和大电流动力线缆捆扎在一起,减少干扰。
3、抱闸功能检查(垂直翻转变位机重点)
T1 模式手动释放抱闸,盘动电机轴;转动手感顺滑,无明显拖滞阻力;如果抱闸没有完全释放,长期拖刹会电机持续发热磨损刹车片。
断电测试抱闸:断电之后工件无溜轴下滑;出现溜轴代表刹车片磨损,需要检修抱闸总成,不建议打磨修复抱闸,优先更换总成。
4、运行状态听音测温
空载低速往复运行外部轴;监听有无异音: ‑ 嗡嗡电磁声偏大:绕组三相不平衡; ‑ 咯噔异响:轴承磨损; ‑ 周期性摩擦声:抱闸拖刹。 示教器监控外部轴电机实时电流、电机温度;同一工况下对比历史电流记录;电流明显升高代表负载、电机或减速机存在异常。
二、定期中期维护(月度‑季度)
编码器备份电池维护(绝对值电机)OTC 外部轴绝对值编码器依靠备份电池保存多圈位置;电池电压下降直接丢失原点。
周期建议:1‑2 年更换一次 ER3.6V 锂电池;关机状态不要拔编码器线缆,防止原点直接丢失;更换电池保持控制柜上电状态更换最佳。
电机‑减速机连接侧油封检查 变位机减速机润滑脂容易顺着轴油封渗漏到电机内部;一旦油脂进入编码器腔体,直接损坏编码器;发现渗油立刻更换油封。
手动盘轴检查机械阻力 脱开负载或者释放抱闸手动盘动,整圈转动阻力均匀,无卡点;如果局部位置明显卡顿,优先排查减速机,不一定是电机故障。
绝缘电阻检测(每年一次) 断电,断开电机动力线缆;500V 兆欧表测量 U/V/W 对机壳绝缘;绝缘电阻≥10MΩ 为合格;低于 1MΩ 说明绕组受潮或绝缘老化;潮湿、焊剂雾气环境建议半年测一次绝缘。
三、深度年度保养项目
轴承状态评估;运行振动检测;如果长期 24 小时生产,运行 8000‑10000 小时评估电机轴承;异响振动偏大直接更换电机轴承总成。
紧固全部动力、编码器插头,检查拖链线缆疲劳;弯折次数很高的变位机线缆建议预防性更换。
外部轴零点校验(保养 / 碰撞之后必做)①对齐电机侧与减速机侧本体的机械刻线标记; ②进入示教器专家模式执行外部轴原点复位; ③空载反复回原点 3 次,确认定位偏差≤±0.5°; ④联动机器人做 LIN/CIRC 弧焊轨迹测试,验证焊缝无偏移;
外部轴发生碰撞之后,第一件事就是重新核对零点,不要直接跑生产程序;很多焊偏故障就是外部轴零点偏移导致。
四、故障后的维护注意点
报警区分:先分清是电机、线缆还是减速机故障‑ 先脱开电机与减速机联轴器;单独点动电机; ‑ 如果脱开负载后电机运行电流恢复正常:故障属于减速机机械卡滞; ‑ 脱开负载电流依旧偏高、发烫,则电机绕组或抱闸存在故障。
不要随意替换非原厂电机 OTC 原生外部轴需要系统内部完整电机参数;第三方电机需要手动写入电机参数;零点标定难度很大;联动弧焊的轨迹精度很难保证;安全监控功能也会受限。
更换电机之后必须完整流程: 对齐机械零位标记→专家模式重置外部轴编码器原点→空载 JOG 测试→多次回原点验证→带载弧焊轨迹校验,再交付生产。
五、OTC 外部轴电机维护周期参考表(弧焊车间,2 班制)
表格
| 维护项目 | 建议周期 |
|---|---|
| 外壳、插头、线缆目视点检 | 每周 |
| 抱闸溜轴、运行电流温度检查 | 每月 |
| 编码器备份锂电池更换 | 1‑2 年 |
| 电机绕组绝缘电阻测试 | 每年(潮湿环境半年) |
| 零点校验(无碰撞) | 每年;碰撞后立刻校验 |
| 电机轴承评估 | 8000‑10000 运行小时 |
补充横向提示
OTC 的路线和安川更接近:外部轴电机为绝对值编码器;没有采用 ABB 的旋变方案;电池备份是薄弱点;变位机工况下电池漏液、油脂侵入编码器是最高发故障点;维护重点就是插头、电池、油封防渗油、零点定期校验。
