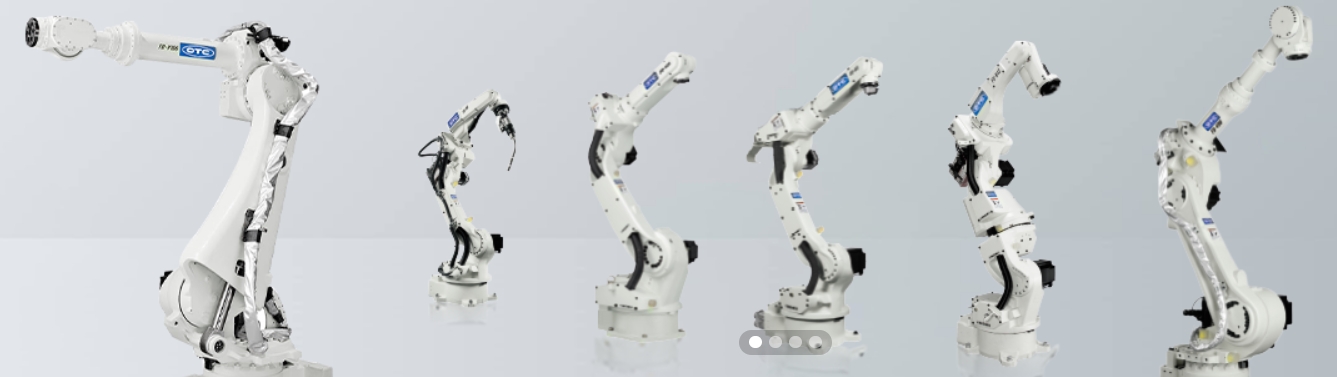

OTC 是本体 + 焊接电源一体化整套方案;FD 系列弧焊机器人 + Welbee/EP 系列数字脉冲焊机;薄板多指 0.8‑3.0mm 碳钢、不锈钢、镀锌板、铝合金薄板;痛点主要是热输入过大烧穿、起弧烧洞、飞溅大、焊缝宽窄不均。
1、一体化总线协同控制,热输入动态管控
不同于第三方外接焊机(机器人只发开关信号);OTC 机器人控制器与焊接电源高速总线通讯,机器人行走速度和焊机波形实时联动:
机器人拐弯、减速时,焊机自动同步降低瞬时电流;拐角位置不会因为走速变慢热量堆积直接烧穿薄板;
机器人提速时同步提升脉冲能量,焊缝宽窄保持一致;
第三方组合方案一般只是简单 IO 启停,拐弯减速热量容易堆在拐角,薄板拐角极易烧穿。
2、低区间小电流电弧稳定性好,薄板打底友好
搭载专用 Welbee 高速焊接 LSI 芯片,低电流区间 30‑40A 依旧可以维持稳定脉冲熔滴过渡。
0.8‑1.5mm 薄板可以用小电流脉冲 MAG/MIG 作业;
起弧软启动 DIGITAL TURBO‑START,起弧瞬间抑制冲击电流,减少起弧点烧穿凹坑;
收弧填坑 + 回烧抑制;收弧段快速降能量,收尾不会烧穿、不会粘丝,薄板焊缝收尾坑变小。
3、CBT‑EX 超低飞溅波形控制,减少薄板打磨工作量
CBT‑EX 短路过渡波形控制,对短路瞬间电流斜率做精密抑制;
薄板焊接大颗粒飞溅大幅下降;薄板工件表面不容易附着硬飞溅点;
镀锌薄板工况,自带波形抑制锌蒸气干扰,降低焊缝气孔概率,镀锌钣金外壳非常常用。
薄板件后续人工打磨飞溅的工时可以明显降低。
4、恒熔深补偿功能,抵消焊丝伸出长度波动
薄板焊接对干伸长度很敏感;焊枪轻微抖动、工件工装轻微高低偏差,焊丝伸出长度变化就会造成熔深忽大忽小,时而焊不透时而烧穿。 OTC恒熔深控制实时动态微调电压电流;在一定范围内补偿干伸长度变化,熔深尽量保持一致,降低对夹具定位精度的苛刻要求,钣金件工装公差大一点也能稳定焊。
5、本体弧焊运动优化,适合薄板高速连续行走
FD‑B4 / FD‑V6S 这类弧焊专用本体:
腕部轻量化、管线内置走线;焊枪姿态顺滑,运动抖动小;薄板高速连续焊接时速度平稳,焊缝纹路均匀;
支持电弧跟踪、焊缝寻位;钣金薄板冲压件本身存在变形,通过电弧跟踪实时修正焊缝轨迹,弥补钣金工件本身的变形误差,不用每一件工装做极高精度定位。
6、多材质薄板专用波形库(碳钢 / 不锈钢 / 铝薄板)
焊机固件内置不同材质薄板专家波形库:
不锈钢薄板:不锈钢专用脉冲波形;针对不锈钢熔池粘稠的特点优化过渡,高速焊焊缝不堆瘤;
铝合金薄板:交流脉冲 MIG,清理氧化膜同时压低整体热输入;薄铝件不容易塌陷; 直接调用内部条件号,调试不用从零反复试波形参数,对调试人员更友好。
OTC 薄板焊接短板
本体生态封闭:整套是 OTC 机器人 + OTC 电源;如果已经大量在用别的品牌机器人,很难直接复用 OTC 焊机的全部总线协同优势,只能降级普通 IO 模式;
薄板极限 0.6mm 以下依旧难度很大;再薄的工件优先考虑 TIG 冷填丝;
重载搬运本体产品线弱,强项集中弧焊;重负载不是它的优势。
适合选型场景
电动车钣金外壳、机箱机柜、不锈钢箱体、镀锌板构件、铝合金薄板车架;工件板厚 0.8‑3mm;钣金件有一定变形,夹具定位精度一般;希望减少后道打磨飞溅工序。
不适合:很厚的重型结构件多层多道;已经大量采购其他品牌机器人,只想单独外购焊机。
