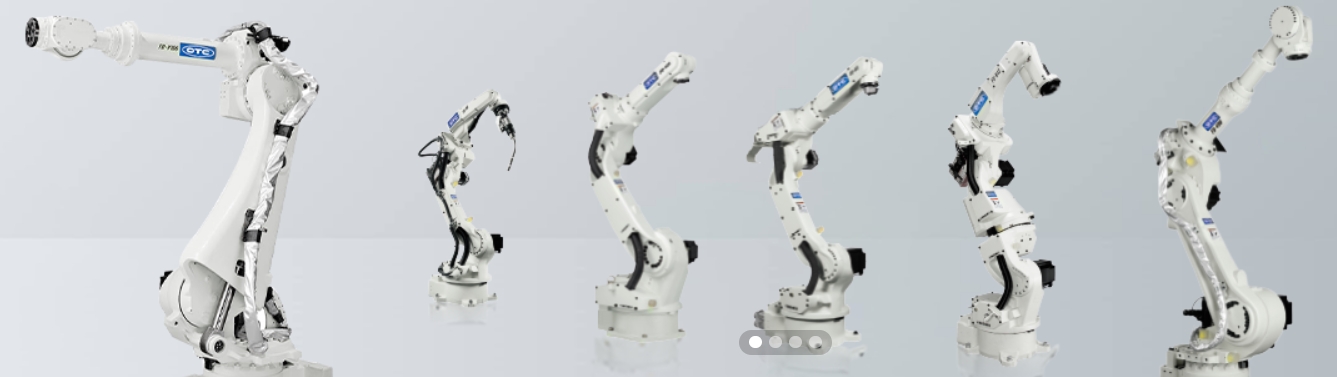

主流机型: OTC:FD‑B4S / FD‑V6,配套 Welbee 系列焊接电源(P402L/P502L) 松下:TM‑G4 / TM‑WG4(TAWERS 一体化系统),配套 GS6/GP6 电源
一、系统架构
松下 TAWERS 一体化架构
机器人控制器与焊接电源深度融合,同一套控制系统闭环协同,不是简单 IO 通讯;运动速度、送丝速度、电弧波形在底层同步;
有两种版本:WG4 一体化(电源集成控制柜内);G4 分体式电源;
送丝机伺服信号直接走内部总线;运动起弧、收弧、摆动编织和电弧波形同步度高;
专家数据库内置在系统;材质板厚输入,自动匹配焊接参数;
优点:薄板、车身件起弧收弧一致性好,干伸长自适应补偿,工件装配有少量间隙波动自动适配熔深; 缺点:整套系统绑定度高,电源只能优先选用松下原厂,第三方焊机对接兼容性一般。
OTC(欧地希)分体协同架构
机器人本体控制器 + 独立焊接电源;两者高速数字通讯(SynchroFeed);电源独立负责电弧波形控制;
机器人负责轨迹摆动;焊机 Welbee‑LSI 芯片独立做电弧波形运算;
电源功能很强,CBT‑EX 超低飞溅是招牌;CO₂实芯焊丝就可以做到很低飞溅,打磨工作量减少;
机器人本体也可以对接第三方焊机(实际项目大多还是 OTC 电源配套);
架构上机器人与电源是两套处理器协同,同步性能略弱于 TAWERS 硬件级融合,但焊机波形算法实力很强。
二、本体机械结构差异
松下 TM 系列
中空手臂穿电缆方案可选:管线从臂内部走线,外置管线两种模式;内置走线管线受碰撞少,离线编程更省心;
手腕相对纤细,姿态灵活;TCP 基准刻印在本体上,示教标定 TCP 比较省事;
机身轻量化,关节加速度好,适合小件往复、短焊缝高频启停;
负载以 6‑12kg 为主,主打中小负载弧焊;重载机型少。
OTC FD 系列
本体结构刚性更强,机身偏重;关节减速箱扭矩余量更大;更适合长时间连续不停机生产;
焊枪管线默认外置布置;没有本体臂内穿电缆;管线外露;好处是软管更换维护简单;坏处离线仿真容易忽略管线干涉;
同臂展机型刚性储备优于松下;工程机械、钢结构长焊缝连续焊接更稳;
同样支持落地、倒挂、变位机协同。
三、焊接工艺特点
松下擅长:薄板汽车件、铝件,外观优先
HD‑Pulse 脉冲工艺;短弧过渡;薄板(1‑4mm)汽车钣金,镀锌板,车身座椅骨架;咬边抑制优秀;
AWP 主动送丝自适应:干伸长变化时实时补偿电流电压;工件装配间隙轻微不一致,焊缝熔深尽量保持一致;
铝焊抽丝焊枪方案成熟;汽车铝合金零部件应用多;
短焊缝多,频繁起弧收弧场景,起弧成功率高,焊缝外观一致性好; 短板:大电流长时间持续厚板焊接,电源长期重载发热余量相比 OTC 略保守。
OTC 擅长:厚板、中重型钢结构、CO₂低飞溅焊接
CBT‑EX 超低飞溅控制,普通 CO₂气体焊接就可以大幅降低飞溅,不用混合气,气体成本下降,这是 OTC 非常大卖点;工程机械行业很受用;
Synchro‑Feed、Push‑Arc 交流 MIG 铝焊;铝件防烧穿控制强;厚铝、厚不锈钢工况表现优秀;立向上焊有专用工艺软件包;
电源负载持续率余量更大;适合长焊缝连续作业,工程机械、农机、钢结构; 短板:薄板高速高频起弧收弧的适配微调工作量略大于松下 TAWERS;同样薄板外观上限略弱于松下一体化系统。
四、编程、离线仿真、运维
松下
示教器内置大量焊接工艺参数库;新手调试上手更容易;
离线软件:Robot‑Weld;支持完整焊接工艺参数仿真;
一体化控制柜,内部集成电源,控制柜发热量偏大;维护电源模块需要拆控制柜。
OTC
示教界面逻辑简洁;焊接参数大部分在焊机面板也可以修改;
离线仿真软件:FD‑VRC;运动轨迹仿真强;电弧工艺仿真偏弱;工艺参数更多现场调试;
电源独立外置;故障排查、更换电源模块、送丝机不需要动机器人控制柜;维护拆装更方便;
控制线采用分离式 6 芯控制线;故障时排查线路相对直观;二手市场保值也不错。
五、选型对比简表
表格
| 对比项 | 松下 TM‑WG4(TAWERS) | OTC FD‑B4S / FD‑V6 |
|---|---|---|
| 系统架构 | 机器人‑电源硬件深度一体化闭环 | 本体控制器 + 独立焊接电源高速通讯 |
| 管线布置 | 可选手臂内置走线 / 外置管线 | 全部外置管线,更换软管方便 |
| 核心工艺优势 | 薄板自适应、起弧收弧稳定;HD 脉冲,AWP 干伸长补偿;钣金铝件外观好 | CBT‑EX CO₂超低飞溅;Push‑Arc 铝焊;重载长时间连续焊接,立向上焊包 |
| 适配工况 | 汽车钣金、座椅、机箱机柜;薄板小件、短焊缝多;铝外观件 | 工程机械、农机、钢结构;厚板长焊缝;CO₂实芯焊丝降飞溅需求 |
| 维护特点 | 一体化柜,电源维修需要拆控制柜;管线内置干涉少 | 电源独立;维护拆装方便;管线外露需要注意干涉防护 |
| 价格 | 同规格整机略贵;一体化版本溢价更高 | 本体 + 电源整体性价比略高 |
选型建议
汽车钣金、薄板机箱机柜、镀锌板,焊缝外观优先,短焊缝频繁起弧 →优先松下 TAWERS WG4;
工程机械、钢结构、农机,大量厚板长焊缝,想用 CO₂实芯焊丝减少飞溅打磨,连续长时间量产 →优先 OTC FD 系列;
铝合金两者都可以做;薄板铝件选松下;厚铝板、间隙波动大选 OTC Push‑Arc 交流 MIG;
如果项目后续有可能后期更换第三方焊接电源,优先 OTC 分体架构;打算整套原厂一体化追求调试省心优先松下。
