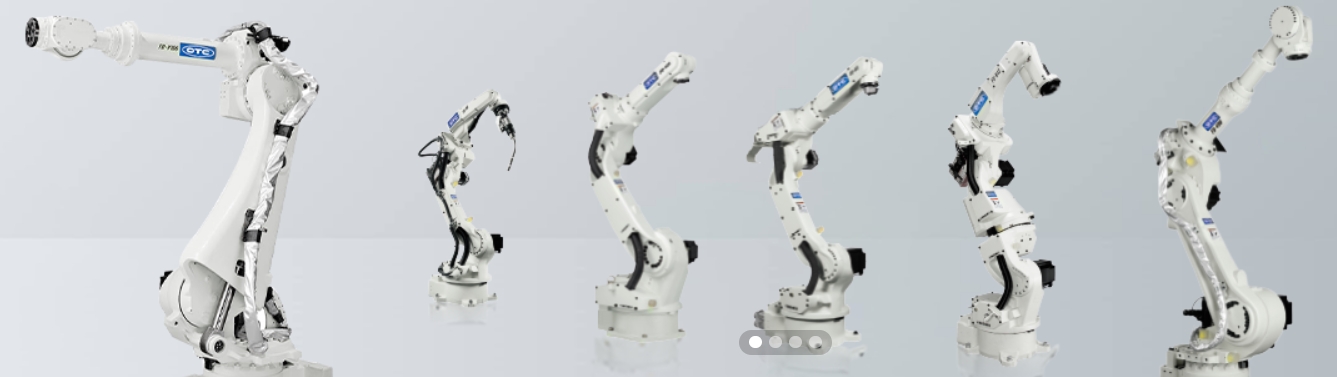

OTC 中空线缆是从 J1 底座→J2/J3 臂内部→J4 中空主轴直通法兰,夹压大多发生在 J2/J3/J4 盖板回装位置;很多时候静态看没事,运动到特定姿态盖板才挤压线缆,静态目视 + T1 低速动态测试结合,不能只看静态。 安全前提:全程 T1 手动模式,按住使能,低速≤0.25m/s,人员站侧面安全位置。
一、静态检查
盖板装配状态目视
轻微挤压静态不一定破皮,但是机器人反复摆动,压痕位置极易疲劳断芯。
检查所有盖板螺丝:没有过长螺丝,长螺丝拧入深度超标,会直接顶压、刺穿中空线缆外皮;
盖板贴合平整,无翘边、偏移、单边缝隙;盖板边缘无毛刺锐边;
盖板内腔:目视 / 手电照中空通道入口,确认线缆没有被盖板边缘压住、没有被挤在盖板与臂体钣金夹缝;
线缆外观:护套是否压扁、凹陷、发白、压痕;正常中空线缆护套是圆形;被盖板挤压后截面变扁,护套出现永久压痕就是夹伤。
松弛量与走线检查中空内部线缆在中位姿态预留合理余量,不能拉太紧,也不能过多堆叠拱起;线缆拱起会在盖板锁紧后被挤压。
检查线缆固定卡箍:卡箍只做限位,不能夹紧锁死线缆;
手轻触检查(断电!)断电松开盖板,用手轻轻拨动中空线缆,确认线缆可以轻微活动,没有卡死、被盖板卡住不动。
二、T1 手动低速动态检查
OTC 中空主轴 J4 旋转是高发风险点,中空线缆在 J4 旋转时扭转,若盖板孔位偏位,姿态变化后会卡线。
操作顺序:单轴独立 JOG → 极限姿态复合 JOG → 工艺轨迹单步测试
单轴全行程低速运动
观察现象:运动过程线缆护套突然被压紧、出现明显压痕、听到线缆摩擦盖板 “沙沙” 声,立刻松开使能停机。
J1:正负回转,观察底座出线盖板位置,线缆会不会被拉扯挤压;
J2:上下全俯仰,J2 盖板是夹压高发位置,观察臂体弯折时,线缆在盖板入口处是否被挤压;
J3:小臂全行程摆动;
J4:重点!低速连续正负旋转,观察中空主轴入口盖板位置,线缆扭转时,是否被盖板孔口边缘刮、卡、挤压。
J5/J6:全行程摆动,观察腕部盖板出线口。
极限姿态复核调到机器人最大伸展姿态、完全折叠收臂姿态,两个极限姿态反复低速切换: 这两个姿态臂体钣金相对位移最大,中空线缆在盖板处最容易被夹。
现场工艺轨迹单步试运行T1 单步执行原有程序,低速复现所有工位姿态,重点关注拐角、焊接姿态,观察中空线缆在盖板出入口处的形变。
三、电气信号验证
线缆外皮看着完好,盖板轻微夹压可能已经造成内部导体 / 屏蔽层受损,静态测不出来,运动受力才会间歇性报警
上电后,查看机器人报警履历:伺服电机、编码器、通讯是否出现间歇性报错;运动到特定姿态就报编码器 / 动力线故障,姿态回到中位报警消失,大概率是线缆被夹,运动时内部导体接触不良。
万用表检测(断电): 测量电机动力线、编码器芯线通断 + 屏蔽层连续性;边轻轻摆动线缆边测量,如果阻值忽高忽低、时通时断,说明内部线芯已经受损。
四、夹压损伤分级判断
正常:线缆护套圆形,无压痕;全行程运动无挤压、无摩擦;电阻稳定。 轻微夹压(需要处理):护套可见扁平压痕,但没有破皮;运动时压痕位置持续受力,长期运行会断线,需要重新调整盖板、走线余量。 严重夹压(禁止使用):护套凹陷发白、开裂、破皮;内部屏蔽 / 导体外露;摆动测试通断不稳定;必须更换中空线缆。
五、OTC 中空线缆盖板装配常见踩坑点
盖板装配时,中空线缆没有完全落进槽内,盖板直接压在线缆上,锁紧螺丝后静态就夹死;
盖板螺丝过长,螺杆顶到线缆;
盖板定位销没对准,盖板偏移,锐边持续摩擦中空线缆;
J4 中空入口盖板密封圈 / 护圈缺失,金属孔口直接切割线缆护套。
六、安全红线
禁止 T2 自动高速测试中空线缆;一旦夹压,高速瞬间扯断整条中空线缆,维修成本极高;
发现线缆挤压、摩擦异响继续运行;
不要在机器人运动时伸手进入盖板区域触摸线缆;
动态测试无异常后,交付生产 24 小时内每 4 小时巡检一次中空线缆盖板位置,新拆装盖板初期容易暴露隐性夹压。
