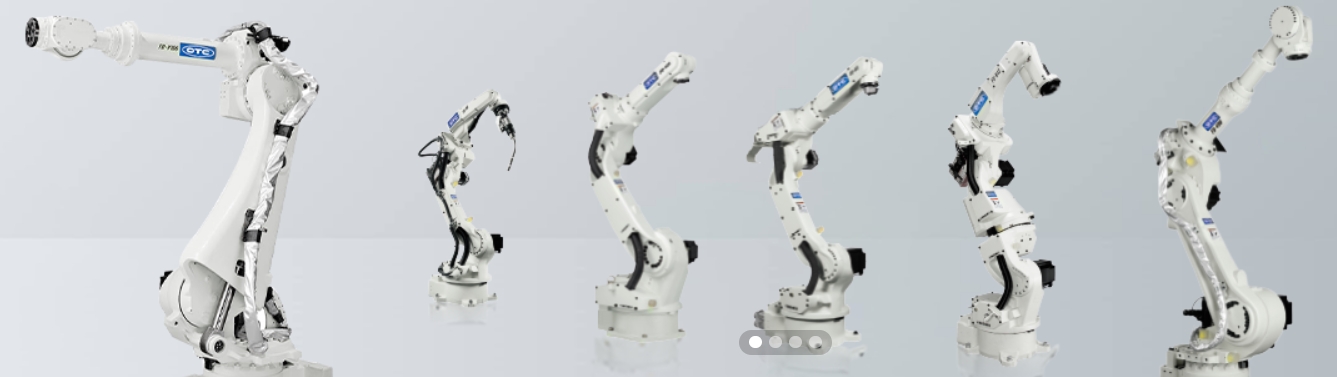

FD-B6L 是 OTC 欧地希 6 轴弧焊机器人,J1 轴采用 RV 减速机,和爱普生 LS 系列 SCARA 谐波完全不一样。卡顿表现:J1 运动一顿一顿、低速卡滞、启动阻力大、同位置周期性卡住、空载 / 带载扭矩报警。 安全前提:断电上锁 LOTO,J1 臂体自重较大,拆机前必须工装支撑上臂,防止倾倒;维修前备份系统、原点、参数。
一、分步检测流程
1. 控制器软件诊断
进入 OTC 机器人示教器监控界面,查看J1 轴实时电流、负载扭矩、位置跟踪误差
现象:J1 低速运动时电流周期性尖峰、扭矩波动大;同角度位置反复出现扭矩峰值;同等姿态对比 J2/J3,J1 空载扭矩明显偏高。
查看报警日志
过载报警、伺服跟踪误差、伺服扭矩超限;
注意:编码器、电机、抱闸、线缆破损、驱动器故障也会报同类报警,报警只能作为线索,不能直接判定减速机损坏。
轨迹测试:T1 手动低速单独点动 J1,全程观察卡顿位置,记录卡顿发生的固定角度
固定角度才卡顿:大概率 RV 内部轴承 / 摆线轮局部点蚀、磕碰损伤;
全行程都卡顿、阻力均匀偏大:润滑脂干涸、抱闸拖刹、电机问题。
2. 听诊 + 红外测温,区分故障源位置
听诊棒贴两处:J1 电机壳体、J1 减速机底座关节壳体
异响 / 卡顿声音来自电机本体、随电机转速频率变化:优先怀疑电机轴承、电机抱闸;
卡顿 + 金属摩擦声在 J1 底座关节,关节转到固定位置出现撞击 / 阻滞,负载越大卡顿越明显:J1 RV 减速机本体故障。
红外测温:连续低速运行 J1 20~30 分钟,对比 J2 壳体温度;J1 明显高温代表内部摩擦阻力过大。
3. 断电 LOTO,释放抱闸,手动盘轴 + 旷量检查
释放 J1 抱闸,工装支撑住上臂,缓慢手动转动 J1 关节: 正常:转动顺滑,阻力均匀,无卡点,无颗粒研磨感 ,减速机故障特征:
在固定转角位置明显卡滞,需要用力才能转过;
转动手感有颗粒磨砂感,转动阻力忽大忽小;
正反转动存在明显空程、撞击感(RV 摆线轮 / 针齿、交叉滚子轴承磨损)
旷量背隙测试:锁定其余所有轴,正反摆动 J1 臂,百分表测末端位移;背隙超过手册标准,代表 RV 磨损。
先检查 J1 底座地脚螺栓、关节法兰螺栓,螺栓松动会产生假性旷量与振动卡顿,紧固后复测。
4. RV 润滑脂取样检查(关键证据,FD-B6L J1 RV 填充 RV 专用润滑脂)
打开 J1 关节润滑脂放油螺塞,取出少量润滑脂: 正常:棕褐色均匀润滑脂,只有极少量细微灰粉,无金属闪光屑 ,轻度老化:油脂硬化发黑,少量细灰粉,无金属亮片 → 清洗换脂,短期监控 ,必须更换 J1 RV 减速机:润滑脂检出银色金属粉末、片状金属碎屑,说明 RV 交叉滚子轴承、摆线轮发生剥落损伤。
5. 金标准隔离测试:脱开 J1 电机,分离电机与减速机
用来区分到底是电机抱闸 / 电机轴承,还是减速机本体卡顿
拆除 J1 电机固定螺栓,顶丝顶开电机,电机输出端与 RV 减速机输入完全分离
单独上电点动 J1 电机:
电机单独运转依旧卡顿、抖动、电流异常 → 电机本体 / 抱闸故障
电机空载运转平稳,无卡顿;装上负载后才出现卡顿 → 故障源为 J1 RV 减速机
脱开电机后手动转动 RV 减速机输入轴: 若转动存在卡点、颗粒摩擦感,直接判定 J1 RV 减速机损坏。
6. 常见误判点
J1 抱闸不完全释放(拖刹):抱闸摩擦片磨损、抱闸线圈电压不足,全程阻力大,容易误判减速机卡死;单独测抱闸线圈电阻、24V 供电。
J1 电机轴承损坏:卡顿 / 异响只和电机转速相关,脱开减速机测试即可区分。
编码器线缆老化、编码器脏污 / 损坏:会造成位置抖动、轨迹卡顿,但手动盘轴手感顺滑,无机械卡点。
驱动器功率模块故障:伺服输出异常,同样会造成运动抖动卡顿,互换驱动器通道验证。
外部干涉:线缆、波纹管蹭到本体护罩,运动到特定位置干涉卡滞。
二、故障分级判定
状态良好:盘轴顺滑、无固定卡点;润滑脂干净;扭矩电流平稳;背隙、温升正常,按期保养。 轻度润滑失效:轻微阻力偏大,油脂发黑、少量细灰粉,无金属亮屑。 处理:拆解清洗旧润滑脂,加注 OTC 指定 RV 润滑脂,装配后标定;缩短点检周期,持续监控扭矩、卡顿现象。
必须更换 J1 RV 减速机
J1 转动存在固定角度硬卡点,手动盘轴有颗粒研磨感;
润滑脂内检出银色金属粉末、金属亮片 / 碎屑;
脱开电机后,单独转动 RV 输入轴仍然卡顿、阻滞;
持续扭矩 / 跟随误差报警,已经排除电机、抱闸、编码器、线缆、驱动器故障;
背隙超标,定位精度持续劣化,原点反复漂移。
三、J1 RV 减速机更换维修步骤(FD-B6L)
备件清单:J1 RV 减速机总成、新 O 型圈 / 密封件、RV 专用润滑脂、螺纹锁固胶;工具:扭矩扳手、导向销、顶丝、接脂盘、无尘布、异丙醇清洗剂、支撑工装、吊带葫芦。
1. 前期准备
系统备份,原点参数备份;LOTO 断电挂牌;工装支撑上臂,防止倾倒;拆除 J1 底座外护罩。
拍照记录 J1 电机动力线、编码器插头布线位置,拔下插头。
2. 拆卸 J1 电机单元
标记电机与减速机法兰对位记号;松开电机固定螺栓,使用顶丝均匀顶出电机,保护电机输出花键,禁止敲击。
取出电机,保护编码器插头、电机花键。
3. 拆除旧 J1 RV 减速机
松开减速机与底座本体连接螺栓,用导向销定位,平稳取出 RV 总成;严禁硬撬、磕碰法兰面。
彻底清理底座安装法兰面,去除旧润滑脂、旧密封胶、毛刺、金属碎屑。
4. 新 RV 减速机装配
新件预检:手动转动 RV 输入轴,确认无卡滞、异响;检查 O 圈完好。
按 OTC 手册规定量加注 RV 专用润滑脂,均匀涂抹在摆线轮、轴承部位,不要过量。
导向销定位,装入 RV 减速机;螺栓对角分 2~3 次分步拧紧至规定扭矩,防止法兰变形。
对准法兰对位标记,装回 J1 电机,分次对角锁紧电机螺栓,按需涂抹螺纹锁固胶。
5. 复原、原点标定与试运行
复原编码器、动力插头,线缆按照照片复原,无挤压扭曲;装回护罩。
上电,执行 J1 轴原点重置、零点标定(更换减速机后必须标定,否则原点偏移、报警)。
T1 模式低速单轴 J1 空载全行程运行,监听异响,观察电流扭矩,检查密封无渗漏。
空载循环测试,再带载试运行,复测重复定位精度,确认卡顿消除。
四、现场推荐排查顺序
示教器读取报警、J1 扭矩 / 电流曲线,记录卡顿位置
T1 低速点动 J1,听诊定位异响卡顿位置,红外测温
LOTO 断电,工装支撑臂体,释放抱闸手动盘轴 + 背隙旷量测试
取样检查 RV 内部润滑脂,判断磨损程度
必要时拆电机脱开,隔离电机与减速机,锁定故障部件
综合判定:润滑保养维修 / 停机更换 J1 RV 减速机。
